logo

Detalles de los productos

Created with Pixso. En casa Created with Pixso. Productos Created with Pixso.
Tubo del titanio
Created with Pixso.

Soldadura de tubo de titanio de 10 x 2 mm: Purga y color

Soldadura de tubo de titanio de 10 x 2 mm: Purga y color

Nombre De La Marca: LHTi
Número De Modelo: Titanium tube
Cuota De Producción: 1 pieza
Precio: usd 20-30/kg
Condiciones De Pago: LC, D/A, D/P, T/T, Unión Occidental
Capacidad De Suministro: 50 toneladas por mes
Información detallada
Place of Origin:
China
Certificación:
ISO9001
Punto de fusión:
1660°C
Dureza:
HV200
Forma:
Tubo
Soldabilidad:
BIEN
Espesor:
2MM
Resistencia al calor:
BIEN
Tratamiento superficial:
Pulido
Longitud:
1 metro
Detalles de empaquetado:
caja estándar de la madera contrachapada de la exportación
Capacidad de la fuente:
50 toneladas por mes
Resaltar:

tubo hueco de titanio HV200

,

tubo de titanio pulido de 2 mm

,

tubo hueco de titanio soldado

Descripción del producto

Soldadura de Tubo de Titanio 10 x 2 mm: Purga y Color

Una hoja de datos que dice que la soldabilidad es buena, le está hablando del metal, no de la junta. El titanio se suelda limpia y fuertemente cuando el metal caliente se mantiene alejado del aire, y se suelda mal cuando no es así. En un tubo de 10 mm con una pared de 2 mm, cada una de esas reglas se intensifica, porque la pared se calienta rápidamente, el diámetro interior es lo suficientemente pequeño como para ser purgado correctamente, pero también lo suficientemente pequeño como para ser arruinado por una purga perezosa, y hay muy poco metal para lijar si el blindaje falla.

La buena soldabilidad es un procedimiento de blindaje

Por encima de aproximadamente 400 grados Celsius, el titanio absorbe oxígeno, nitrógeno e hidrógeno rápidamente, y el óxido que se forma no es la película pasiva delgada que protege el tubo a temperatura ambiente, sino una capa dura y quebradiza. La evidencia visible es el color, y el color es una prueba de aceptación práctica porque se correlaciona con la cantidad de oxígeno que la superficie absorbió mientras estaba caliente.

Una soldadura plateada sin tinte significa que el blindaje se mantuvo durante todo el rango de enfriamiento. La paja clara es una absorción marginal que aún es dúctil y se acepta en la mayoría de los trabajos generales después de un cepillado con alambre. El bronce o el marrón oscuro significan que demasiado oxígeno llegó a la zona caliente, y en una junta de presión o fatiga, la respuesta correcta es cortarla en lugar de pulirla. El púrpura y el azul significan una capa quebradiza, y el gris o el blanco calcáreo significan que el metal se soldó efectivamente en aire.

Color después de soldar Lo que dice sobre el blindaje Nivel típico de oxígeno Qué hacer
Plateado, sin tinte El blindaje se mantuvo durante el rango de enfriamiento Por debajo de 50 ppm en la purga Aceptar y registrar el parámetro
Paja clara Absorción marginal, aún dúctil Alrededor de 50 a 100 ppm Aceptar para servicio general, cepillar con alambre
Bronce o marrón oscuro Demasiado oxígeno en la zona caliente Unos pocos cientos de ppm Cortar en una junta de presión o fatiga
Púrpura o azul Se ha formado una capa dura y quebradiza Bien por encima de 200 ppm Retirar la longitud afectada, volver a purgar
Gris o blanco calcáreo Escama de óxido, sin blindaje útil Aire Rechazar la junta, no la arregles

Purga del diámetro interior de un tubo de 10 mm

El diámetro interior de un tubo de 10 mm por 2 mm tiene un área de aproximadamente 28 milímetros cuadrados, por lo que un metro de longitud contiene solo unos 28 mililitros de gas. Esa es la buena noticia: el volumen es pequeño y unos pocos litros de argón lo intercambiarán muchas veces. La mala noticia es que el mismo volumen se contamina fácilmente, porque una pequeña fuga en la cinta, una turbulencia en el extremo abierto o una pausa en el flujo arrastrarán aire de vuelta en segundos.

El método de trabajo es tapar ambos extremos con una presa de purga o un accesorio sellado, introducir argón por un extremo y dejar que ventile por el otro, y comprobar la salida con un medidor de oxígeno en lugar de por tiempo. Por debajo de 50 partes por millón es la cifra a la que apuntar en una junta que importa, y por debajo de 100 partes por millón es una aceptación común en el taller para trabajos generales. Mantenga la purga funcionando hasta que la soldadura se haya enfriado por debajo de unos 400 grados Celsius, lo que en una pared de 2 mm es cuestión de un minuto, pero es el minuto donde se forma la mayor parte del azúcar.

Ajuste en una pared de dos milímetros

Una pared de 2 mm no necesita bisel. Una junta a tope cuadrada con una holgura de cero a 0.2 milímetros es la preparación correcta, y la holgura es lo que permite que la raíz se fusione sin dejar una línea de falta de penetración. Los bordes deben cortarse rectos, desbarbarse y limpiarse con una toallita desengrasante inmediatamente antes de soldar, porque una huella dactilar o una mancha de fluido de corte es una fuente de porosidad en el titanio de una manera que no lo es en el acero.

El ajuste también decide la distorsión. En una pared delgada, la contracción de una pasada saca el tubo de línea y de su forma circular, por lo que se sujeta en al menos tres puntos espaciados uniformemente, se utiliza un bloque de enfriamiento o un respaldo de cobre donde la forma importa, y se equilibra la soldadura alrededor de la circunferencia en lugar de realizar una pasada continua desde un solo inicio. Si el tubo tiene que permanecer redondo para aceptar un inserto, compruebe el diámetro interior con un calibre de tapón después de soldar en lugar de asumir que se mantuvo circular.

Autógena o con aporte

En titanio comercialmente puro con una pared de 2 mm, una soldadura autógena sin aporte es normal y proporciona una junta limpia y completamente penetrada. En el Grado 5, la misma pasada autógena soldará, pero el enfriamiento rápido de una pared delgada produce un metal de soldadura más duro y menos dúctil que el material base, y un aporte coincidente o una decisión de precalentamiento se convierten en parte del procedimiento. Ninguna de las opciones es universal, y el aporte debe especificarse por el grado del tubo en lugar de por costumbre.

Aquí es donde la página necesita una pregunta en lugar de una afirmación. Ofrece tubo sin costura, soldado y hueco en una sola descripción y cita una tracción de 1000 MPa con un 20 por ciento de elongación y una dureza de HV200. Esos números no pertenecen a una condición de un solo grado: una tracción de 1000 MPa se ajusta a una aleación o un producto trabajado en frío, mientras que un 20 por ciento de elongación y HV200 se ajustan a un producto comercialmente puro recocido. Antes de escribir un procedimiento de soldadura, pregunte qué grado y qué condición tiene el tubo, porque la respuesta decide el aporte, el precalentamiento, el rango de corriente y el color de aceptación.

Qué prueba la junta

Una inspección visual contra un estándar de color y perfil es la primera prueba y en el titanio es una prueba realmente útil, ya que el tinte le informa sobre el blindaje. Más allá de eso, las pruebas prácticas para un tubo pequeño son una prueba de doblado o aplanamiento en un cupón soldado con el mismo procedimiento, una travesía de dureza a través de la soldadura para mostrar que la capa no está allí, y una prueba de presión de prueba en el ensamblaje donde la presión importa.

La radiografía en un diámetro interior de 10 mm es posible pero incómoda, y la inspección ultrasónica de una pared delgada con una tapa de soldadura no es un sustituto fiable. Es por eso que el cupón importa: una calificación de procedimiento soldada del mismo lote, cortada y doblada, mostrará la falta de fusión de la raíz y el exceso de capa mucho más claramente que cualquier inspección del tubo terminado. Solicite el procedimiento y el resultado del cupón, no solo una declaración de que el tubo es soldable.

Suministro y qué escribir en el pedido

Los términos de suministro son los habituales para este rango: certificación ISO9001, una cantidad mínima de pedido de una pieza, entrega en una caja de cartón con amortiguación, y el tubo pulido en el exterior. Para trabajos de soldadura, agregue dos solicitudes al pedido: que los tubos lleguen con extremos cortados limpios y rectos, y que el diámetro interior esté tapado, porque el polvo y las virutas dentro de un diámetro interior de 10 mm son una fuente de contaminación que ninguna purga eliminará.

Defecto Por qué ocurre en un tubo de 10 mm Cómo aparece Qué cambiar
Azucaramiento en el interior del diámetro interior Purga detenida antes de que la soldadura se enfriara por debajo de 400 C Depósito rugoso gris en la raíz Purgar más tiempo, tapar ambos extremos, comprobar ppm
Porosidad Argón húmedo, bordes sucios o una corriente de aire Manchas negras en la tapa o en la raíz Secar el gas, limpiar con una toallita desengrasante, proteger el área
Falta de fusión de la raíz Holgura demasiado estrecha y corriente demasiado baja Una línea que aparece en una prueba de doblado Abrir la holgura a 0.2 mm, aumentar ligeramente la corriente
Ovalidad después de soldar Calor concentrado en un lado de una pared de 2 mm Diámetro interior ya no redondo en la junta Equilibrar la pasada, usar un bloque de enfriamiento, sujetar uniformemente
Grieta de cráter Arco detenido en la junta sin rampa descendente Una grieta corta al final de la carrera Usar pendiente descendente, terminar la junta
Socavado en el borde Corriente excesiva o velocidad de desplazamiento rápida Una ranura al lado del cordón Bajar la corriente, reducir la velocidad de desplazamiento

Escriba el pedido como una especificación de soldadura en lugar de un nombre de producto: grado y condición, diámetro exterior y pared con tolerancias, sin costura o soldado, longitud y tolerancia de corte, acabado superficial en el exterior y en el interior, y el proceso de soldadura que pretende utilizar. Indique si la junta es autógena o con aporte, y el color de aceptación con el que trabajará, porque un proveedor que conozca el tubo lo soldará puede suministrarlo con el borde y la superficie adecuados, y uno que no lo haga suministrará un tubo pulido que deberá limpiarse de nuevo antes de poder unirse.

Imágenes del producto

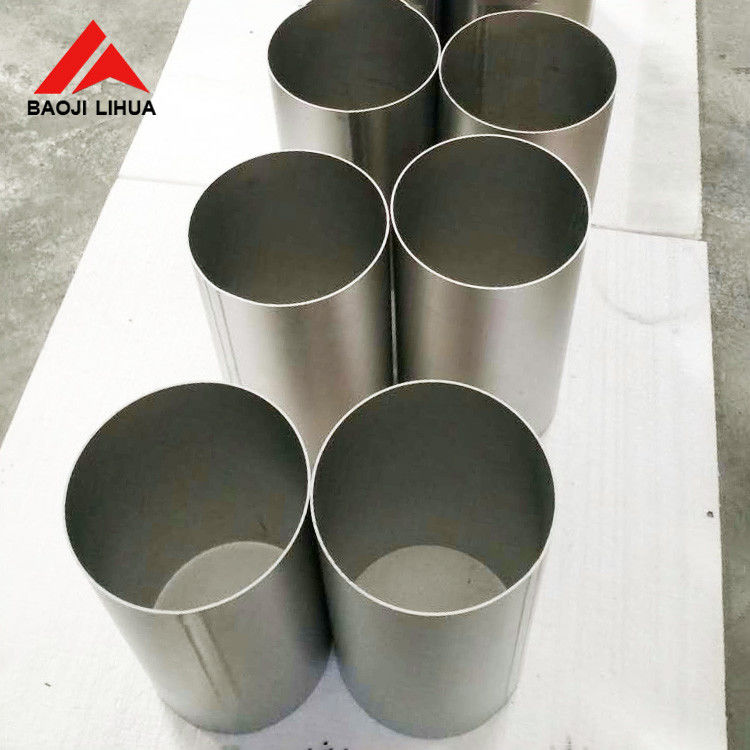
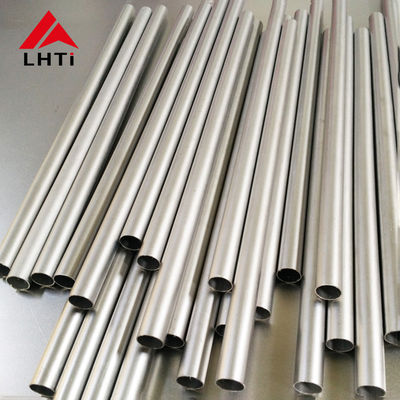
Polished titanium tube 10 mm by 2 mm wall prepared for welding