| Nombre De La Marca: | LHTi |
| Número De Modelo: | LH-bar |
| Cuota De Producción: | 500 KG |
| Precio: | US dollar $25/pc--US dollar $28/pc |
| Condiciones De Pago: | LC, D/P, T/T, Western Union, PayPal |
| Capacidad De Suministro: | 5 toneladas por mes |
Barra de titanio de pequeño diámetro: Normas, control de tamaño y ajuste de aplicación
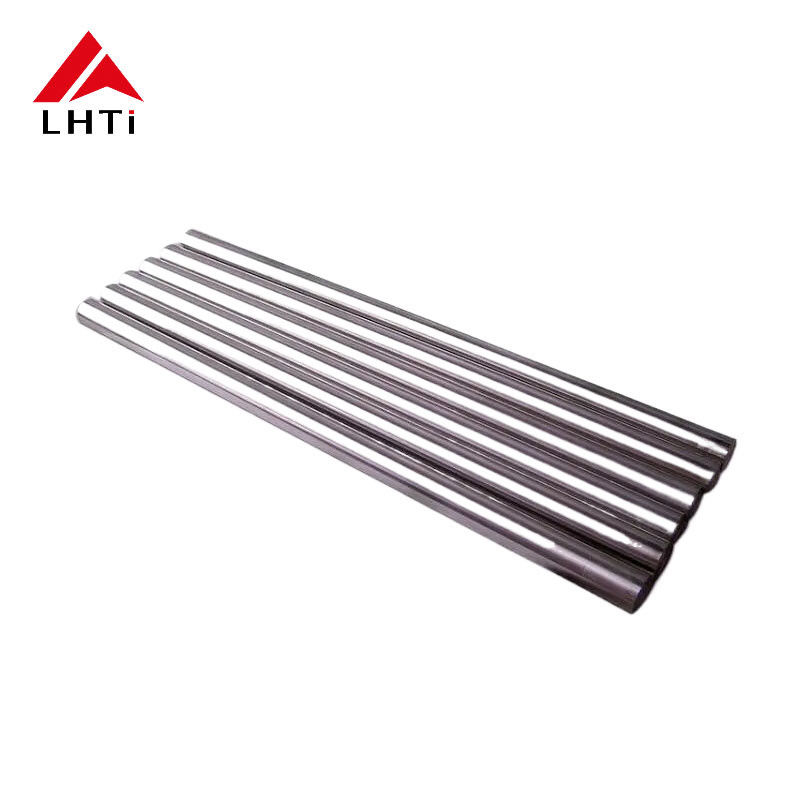
Una barra de titanio de pequeño diámetro se compra por diámetro, tolerancia y condición, y la norma escrita en la orden de compra decide qué valores de esos certifica realmente el molino. Los títulos ASTM B338 y B337 que figuran en esta página describen formas de producto de tubo, mientras que las barras sólidas y las varillas se suministran según ASTM B348 y las barras de aleación según ASTM B265. Separar las tres antes de la cotización evita la discusión de documentación más común en el suministro de barras pequeñas y establece el plan de inspección que sigue.
Qué cubre realmente cada norma
ASTM B338 está escrita en torno a tubos sin soldadura: fija la composición y las propiedades de tracción, pero también fija las pruebas de aplanamiento, abocardado e hidrostáticas, ninguna de las cuales se puede aplicar a una barra redonda sólida. ASTM B337 hace el mismo trabajo para tubos soldados y añade requisitos de calidad de soldadura. Una barra no puede pasar una prueba de aplanamiento, por lo que un certificado emitido para cualquiera de las normas de tubo no puede confirmar que una barra cumpla con la tolerancia dimensional que necesita el dibujo.
ASTM B348 es la norma para barras, tochos y material de forja. Es donde se definen la tolerancia de diámetro, la falta de redondez, la rectitud, la condición de la superficie y las propiedades mecánicas para secciones sólidas, y es la referencia correcta para una barra redonda de 3 mm en adelante. Cuando se requiere un grado de aleación como Gr5, Gr9 o Gr12, ASTM B265 cubre las barras de aleación y sus propiedades recocidas. Para trabajos quirúrgicos y dentales, ASTM F67 añade límites de pureza además de los grados no aleados.
La consecuencia práctica es simple. Si un dibujo de cliente especifica B338 para una barra, el molino normalmente cotizará una barra B348 con química y pruebas equivalentes a las de tubo, y ambas partes deben acordarlo por escrito antes de cortar el lote. Esa única aclaración evita un rechazo en la recepción de mercancías, cuando un ingeniero de calidad compara el encabezado del certificado con el dibujo y encuentra una discrepancia en la forma del producto en lugar de un defecto del material.
| Norma | Forma del producto que rige | Qué fija | Uso para barra pequeña |
|---|---|---|---|
| ASTM B338 | Tubo y tubería sin soldadura | Composición, tracción, aplanamiento, prueba hidrostática | No: forma de producto de tubo |
| ASTM B337 | Tubo y tubería soldados | Calidad de soldadura, composición, frecuencia de prueba | No: forma de producto de tubo |
| ASTM B348 | Barra, tocho y material de forja de titanio | Tolerancia de diámetro, rectitud, superficie, propiedades mecánicas | Sí: la norma principal para barras |
| ASTM B265 | Barra y chapa de aleación de titanio | Composición de aleación, propiedades recocidas para Gr5, Gr9, Gr12 | Sí: para grados de aleación |
| ASTM B381 | Forjas | Flujo de grano, inspección ultrasónica de formas forjadas | Solo para tochos forjados |
| ASTM F67 | Titanio no aleado para uso quirúrgico | Límites de pureza adicionales y pruebas de biocompatibilidad | Sí: barra quirúrgica y dental |
Tamaños y tolerancias por debajo de 25 mm
La tolerancia en barras pequeñas es una función del diámetro y la ruta, no del grado. Las barras trefiladas en frío y rectificadas sin centro tienen la banda más estrecha porque el pase de acabado elimina la variabilidad de la superficie dejada por el trabajo en caliente; las barras peladas y torneadas se sitúan en el medio, y las barras laminadas en caliente presentan la banda más ancha. Para una barra de 10 mm, más o menos 0,05 mm es una expectativa comercial normal en material rectificado, mientras que el mismo diámetro en condición laminada en caliente solo puede prometer más o menos 0,10 mm.
Tres dimensiones merecen un lugar en el dibujo más allá del diámetro. La rectitud se suele cotizar como una desviación máxima por metro, y un milímetro por metro es una cifra manejable para barras rectificadas; la comba que es aceptable en una longitud de 3 m se convierte en un problema cuando la barra se introduce en un alimentador de barras o se sujeta entre centros. La falta de redondez importa cuando la barra se rectifica después de la compra, porque un tocho ovalado deja una excentricidad de rectificado. La tolerancia de longitud importa para los tornos automáticos, donde una barra corta detiene la máquina.
El campo de dimensiones de la página para este producto indica OD de 5 a 114 mm con pared de 0,3 a 10 mm y longitud máxima de 1200 mm. La cifra de pared pertenece al tubo, por lo que para la barra la lectura utilizable es un rango de diámetro de 5 a 114 mm con una longitud máxima de stock de alrededor de 1200 mm. Ese es el rango cotizado en la tabla a continuación, y coincide con la descripción de barra de pequeño diámetro en lugar de los atributos de tubo copiados en el mismo bloque de atributos.
| Rango de diámetro | Ruta de producción | Tolerancia habitual | Condición suministrada | Uso final típico |
|---|---|---|---|---|
| 3 a 10 mm | Trefilado en frío, luego rectificado sin centro | más o menos 0,03 mm | Recocido, rectificado, recto | Pines de instrumento, tornillos pequeños, piezas dentales |
| 10 a 25 mm | Trefilado en frío o pelado, luego rectificado | más o menos 0,05 mm | Recocido, decapado o rectificado | Pernos mecanizados, vástagos de válvula, cuerpos de sensor |
| 25 a 60 mm | Laminado en caliente, pelado | más o menos 0,10 mm | Recocido, superficie torneada | Ejes, tochos de brida y racor |
| 60 a 114 mm | Forjado, torneado en bruto | más o menos 0,15 mm | Recocido, tal como se torneó | Componentes mecanizados pesados, anillos |
Estructura y condición en sección pequeña
A pequeño diámetro, la capa superficial es una gran fracción de la sección. Un caso alfa de 0,05 mm en una barra de 6 mm es casi el uno por ciento del radio, y esa piel endurecida y enriquecida en oxígeno es donde comienzan las grietas durante el laminado de roscas o el doblado. El decapado lo elimina, pero solo si se especifica la tolerancia de decapado; el rectificado lo elimina mecánicamente y deja una superficie más limpia para la fatiga. Para cualquier cosa que se roscará o se cargará cíclicamente, la barra rectificada con el caso alfa eliminado es la compra más segura.
La condición sigue la misma lógica. La barra recocida es blanda, dimensionalmente estable y fácil de mecanizar, con Gr2 típicamente cayendo en el rango de HB 180 a 215. La barra trabajada en frío es más fuerte pero tiene tensiones residuales, y si se endereza después del trefilado, esa tensión se redistribuye de manera desigual a lo largo de la longitud, por lo que una pieza mecanizada puede moverse después del primer corte. Donde se requiere una concentricidad ajustada en una pieza terminada, la alivio de tensiones o un ligero recocido antes del mecanizado final vale la pena la operación adicional.
El flujo de grano también importa cuando la barra se convierte en un sujetador. Un perno mecanizado a partir de una barra tiene su grano corriendo a lo largo del eje, que es la dirección correcta para la carga de tracción pero deja las raíces de la rosca cortando las líneas de flujo. Para sujetadores críticos, la alternativa es conformar en frío o forjar el tocho primero, de modo que el flujo siga la transición de la cabeza al vástago, y luego laminar la rosca en lugar de cortarla. Esa es una decisión de diseño, no de compra, y es más barato tomarla antes de pedir la barra.
Dónde se utiliza la barra de pequeño diámetro
El mayor uso son los herrajes mecanizados pequeños: tornillos, espárragos, pasadores, espaciadores y racores personalizados, donde el titanio se elige por su resistencia a la corrosión o peso en lugar de por su resistencia a altas temperaturas. Gr2 cubre el servicio químico oxidante y la atmósfera marina; Gr7 con su pequeña adición de paladio cubre ácidos reductores donde el titanio no aleado se picaría; Gr5 cubre aplicaciones que necesitan un rango de tracción más alto, a costa de la maquinabilidad y de un paso de tratamiento térmico.
El trabajo de instrumentación y sensores utiliza barras pequeñas porque la carcasa debe ser no magnética, resistente a la corrosión y ligera, y porque una barra de 12 mm se puede taladrar y roscar en un torno convencional. Los trimados de válvulas, los vástagos y los ejes de bombas pequeñas siguen el mismo patrón. En la industria aeroespacial, las barras pequeñas se convierten en soportes, casquillos y sujetadores, donde el peso ahorrado sobre el acero se propaga por todo el conjunto.
Una propiedad que sorprende a los maquinistas es el módulo elástico. El titanio se sitúa cerca de 110 GPa frente a aproximadamente 207 GPa para el acero, por lo que una barra de titanio se desvía casi el doble bajo la misma carga de flexión. En un eje largo y esbelto, esto se manifiesta como vibración y como retroceso durante el torneado, y en una junta atornillada, cambia cómo se comparte la carga de la rosca entre la pieza de titanio y una contraparte de acero. Se necesita menos par para alcanzar la misma precarga, y el riesgo de agarrotamiento aumenta, por lo que un lubricante de película seca o una rosca anodizada es una práctica normal.
Documentación e inspección
Un certificado 3.1 según EN 10204 es la base: número de lote, química, resistencia a la tracción y al límite elástico, alargamiento, reducción de área y dureza, todo trazable a las barras entregadas. La identificación positiva del material en cada lote detecta una mezcla de grados en la recepción de mercancías en segundos, y vale la pena hacerlo incluso cuando el certificado parece correcto, porque el costo de un grado incorrecto en una línea química es mucho mayor que la prueba.
La inspección dimensional debe coincidir con el dibujo. El diámetro se verifica con un micrómetro en varios puntos a lo largo de la longitud, la rectitud en una mesa de planitud con un comparador de cuadrante, y la condición de la superficie visualmente contra una muestra acordada. Las pruebas ultrasónicas rara vez se aplican a barras pequeñas, ya que la sección es demasiado delgada para una cobertura volumétrica significativa; las pruebas con líquidos penetrantes son el método práctico para defectos superficiales, y normalmente es un requisito especial en lugar de uno rutinario.
La lista de verificación de pedidos para barras de pequeño diámetro es corta pero cada línea importa: número y año de la norma, grado, diámetro y clase de tolerancia, condición, acabado superficial, rectitud, longitud, nivel del certificado de prueba y una declaración explícita de qué norma rige cuando aparece una norma de tubo en el dibujo. Acordar estos siete elementos en la cotización es más barato que discutirlos después de la entrega.
Imágenes del producto
![]()
![]()
![]()