| Nombre De La Marca: | LHTI |
| Número De Modelo: | LH-12 |
| Cuota De Producción: | 10 kilos |
| Condiciones De Pago: | LC, D/P, T/T, Western Union, paypal, etc. |
| Capacidad De Suministro: | 50000 kg por mes |
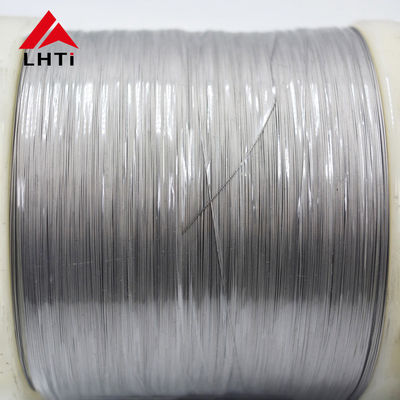
2.4 mm de alambre de titanio TIG: ajuste, alimentación y acabado
La mayoría de las celdas de soldadura de titanio se deciden por un diámetro de aporte y se mantienen con él. Esta página trata sobre el tamaño que se elige con más frecuencia y sobre las tres cosas que ese diámetro controla realmente: si el alambre llega a la junta, si se alimenta sin pandearse y cómo se ve el cordón terminado.
Por qué 2.4 mm se convierte en el tamaño estándar
A 2.4 mm, aproximadamente tres treintaidosavos de pulgada, el alambre es lo suficientemente rígido como para empujarlo manualmente en una junta sin desviarse, y lo suficientemente delgado como para que una antorcha manual pueda fundirlo en la banda de 90 a 130 amperios utilizada en titanio no aleado de 3 a 6 mm. Si se usa un diámetro menor, el alambre se pandea antes de llegar a una raíz apretada; si se usa un diámetro mayor, la corriente necesaria para fundirlo comienza a sobrecalentar secciones delgadas. Ese equilibrio es la razón por la que las cualificaciones de procedimiento se escriben tan a menudo en torno a este tamaño.
| Junta y espesor | Banda de corriente | Por qué este diámetro encaja | Cuándo cambiar de tamaño |
|---|---|---|---|
| Chapa CP de 3 a 6 mm, a tope | 90 a 130 A | Rellena un pequeño hueco en una o dos pasadas | 1.6 mm por debajo de 2 mm de espesor |
| Raíz de tubería con purga de respaldo | 80 a 110 A | Lo suficientemente rígido como para alcanzar la raíz sin desviarse | 3.2 mm para pasadas de relleno de pared gruesa |
| Reparación de piezas fundidas o forjadas | 100 a 140 A | Deposita metal rápidamente, por lo que la entrada de calor se mantiene baja | 1.2 mm para reparación cosmética |
| Tubo de pared delgada de 1.5 a 2 mm | 45 a 70 A | Funciona solo en el extremo inferior de su rango | 1.6 mm es más fácil de controlar |
| Cabeza orbital en tubo | 60 a 90 A | Se alimenta a través de un revestimiento de 2.4 mm sin pandearse | 0.8 mm para cabezales de cámara cerrada |
Las bandas de corriente anteriores son puntos de partida para trabajo con corriente continua y electrodo negativo con un escudo de arrastre, no configuraciones para copiar sin una prueba de procedimiento. El titanio conduce el calor pobremente en comparación con el acero, por lo que la misma amperaje que se adapta a una placa de 4 mm sobrecalentará una de 2 mm; la tabla da la dirección del cambio en lugar de una receta.
Las dos tablas inferiores responden a preguntas diferentes
La primera tabla va del metal base al aporte: Grado 1 a ERTi-1, Grado 2 a ERTi-2, Grado 4 a ERTi-4, Grado 5 a ERTi-5, Grado 7 a ERTi-7, con la resistencia a la tracción y el límite elástico mínimos del aporte depositado al lado de cada uno. La segunda tabla es la química AWS A5.16, con el número UNS y los límites de oxígeno, nitrógeno, hidrógeno, hierro, aluminio, vanadio y paladio para cada designación.
Ninguna tabla es una garantía de resistencia de la junta. Los valores de tracción pertenecen al depósito de aporte, y una junta entre placas no aleadas no puede ser más fuerte que las placas, independientemente del aporte utilizado. Es por eso que la sub-correspondencia del aporte es una práctica normal en titanio CP y la sobre-correspondencia no lo es: un aporte más fuerte concentra la tensión en la zona afectada por el calor en lugar de distribuirla.
Tramos rectos o carrete
Los tramos de un metro son para una antorcha en la mano. Permiten al soldador trabajar alrededor de una brida sin arrastrar un alimentador, y son fáciles de mantener limpios porque cada tramo se manipula una vez. Los carretes son adecuados para cabezales orbitales y celdas robóticas, donde el alambre se alimenta desde un revestimiento y nunca se toca.
Un alambre de 2.4 mm exige más a ese revestimiento que un alambre de 0.8 mm. Si el revestimiento tiene el tamaño para un alambre más pequeño, la bobina roza, la superficie se raspa y las virutas llegan al charco como inclusiones. Ajuste el revestimiento y la presión del rodillo de arrastre al diámetro, y compruebe el alambre en busca de puntos planos después de un largo tirón.
| Qué indicar en el pedido | Opciones en esta página | Por qué cambia la soldadura | Cómo se comprueba |
|---|---|---|---|
| Designación del aporte | ERTi-1, ERTi-2, ERTi-4, ERTi-7 | Establece la química del charco frente al grado base | Certificado y PMI a la llegada |
| Diámetro y tolerancia | 2.4 mm, más o menos 0.05 mm | Controla el agarre de alimentación y la densidad de corriente | Micrómetro en tres puntos |
| Longitud o carrete | Tramos de 1 m, carretes de 5 kg | Manipulación y si se utiliza un alimentador | Número de piezas y peso bruto |
| Superficie | Decapado o pulido | El residuo de trefilado es una fuente de porosidad | Comprobación visual e informe de decapado |
| Nivel de certificado | EN 10204 3.1 | Trazabilidad para trabajos a presión y médicos | El número de lote coincide con el número de lote |
Superficie y manipulación
El decapado es la superficie de soldadura habitual: el ácido elimina el óxido y el residuo de trefilado en un solo paso, y luego el alambre se envasa en seco. El alambre pulido es más brillante y se alimenta más suavemente en un revestimiento marginal, pero el pulido es una operación mecánica y el diámetro debe comprobarse después. El alambre negro todavía lleva el lubricante del trefilado y es la opción menos adecuada para una junta que se radiografiará.
Limpie el alambre con isopropanol antes de que entre en la antorcha y use guantes limpios. Las huellas dactilares transportan cloruros y carbono, y en el titanio ambos terminan como porosidad o como una capa alfa dura a lo largo del cordón.
Notas de pedido
Indique primero el grado del metal base, ya que decide la designación del aporte, luego el diámetro y la tolerancia que lo acompaña, luego la forma, la superficie y el nivel del informe. Si el alambre es para una pieza a presión, indique también el código al que está escrita el procedimiento, para que el certificado y el procedimiento de soldadura hablen del mismo material.
Imágenes del producto
![]()