| Nombre De La Marca: | LHTI |
| Número De Modelo: | LH-12 |
| Cuota De Producción: | 10 kilos |
| Condiciones De Pago: | LC, D/P, T/T, Western Union, paypal, etc. |
| Capacidad De Suministro: | 50000 kg por mes |
Selección de alambre de soldadura de titanio ERTi-1 y ERTi-2
El alambre de soldadura de titanio se compra por diámetro y se vende por carrete, pero se selecciona por metal base, y los dos sistemas de numeración en el mercado lo hacen más difícil de lo necesario. Esta página cubre los grados de relleno no aleados ERTi-1 y ERTi-2, cómo el número ERTi se relaciona con el número Gr de la placa o tubo que se une, cómo el diámetro y la superficie afectan al arco, y qué partes del bloque de especificaciones a continuación son texto de plantilla en lugar de hechos.
Los números ERTi y los números de grado no son lo mismo
ERTi es una designación de metal de aporte de AWS A5.16, que se adopta como ASME SFA 5.16. Gr es una designación de material de ASTM B265 para chapa, B338 para tubo o B348 para barra. ERTi-2 y Gr2 describen la misma química desde extremos opuestos de la junta: uno es el alambre que va al charco, el otro es el metal que ya está allí. Una orden de compra que solicita alambre de grado 2 es ambigua, porque el grado 2 es un producto forjado y el alambre que coincide con él es ERTi-2.
La numeración se alinea estrechamente para los grados no aleados, y ahí es donde comienza la confusión. ERTi-1, ERTi-2 y ERTi-4 tienen las mismas bandas de oxígeno que Gr1, Gr2 y Gr4, por lo que un soldador que pide el mismo número generalmente obtiene un material de aporte utilizable. Para los grados de aleación y paladio, la alineación no es automática, y el número ERTi debe verificarse con el número UNS en el certificado en lugar de asumirse.
Ajuste del material de aporte al metal base
La regla que rige la selección del material de aporte es que la soldadura no debe ser más débil o menos resistente a la corrosión que las partes que une. La subestimación de la resistencia es normal y segura; la sobreestimación no lo es, porque una soldadura más fuerte en un metal base más blando concentra la tensión en la línea de fusión. La tabla a continuación proporciona los mínimos publicados para cada grado ERTi junto con el metal base para el que fue escrito.
| Grado del material de aporte | Metal base para el que está escrito | UTS min ksi [MPa] | YS min ksi [MPa] | Dónde es la elección incorrecta |
|---|---|---|---|---|
| ERTi-1 | Gr1 no aleado, UNS R50100 | 35 [240] | 20 [138] | Piezas a presión que requieren mayor resistencia |
| ERTi-2 | Gr2 no aleado, UNS R50120 | 50 [345] | 40 [275] | Servicio en sal o ácido reductor |
| ERTi-4 | Gr4 no aleado, UNS R50130 | 80 [550] | 70 [483] | La buena ductilidad es la prioridad |
| ERTi-5 | Gr5 Ti-6Al-4V, UNS R56400 | 130 [895] | 120 [828] | Uniones disimilares CP a CP |
| ERTi-7 | Gr7 Ti-0.15Pd, UNS R52401 | 50 [345] | 40 [275] | Servicio nítrico u oxidante |
Se derivan dos consecuencias prácticas. Primero, soldar chapa Gr2 con alambre ERTi-1 da como resultado una junta por debajo de la resistencia del metal base, lo que solo es aceptable cuando los valores de diseño provienen del material de aporte más débil. Segundo, soldar Gr2 a Gr5 requiere un material de aporte que se adapte a ambos, y ese es normalmente ERTi-5 en lugar de ERTi-2, porque la dilución del lado de la aleación domina el charco.
El diámetro, la forma y el carrete se ajustan a la antorcha, no al dibujo
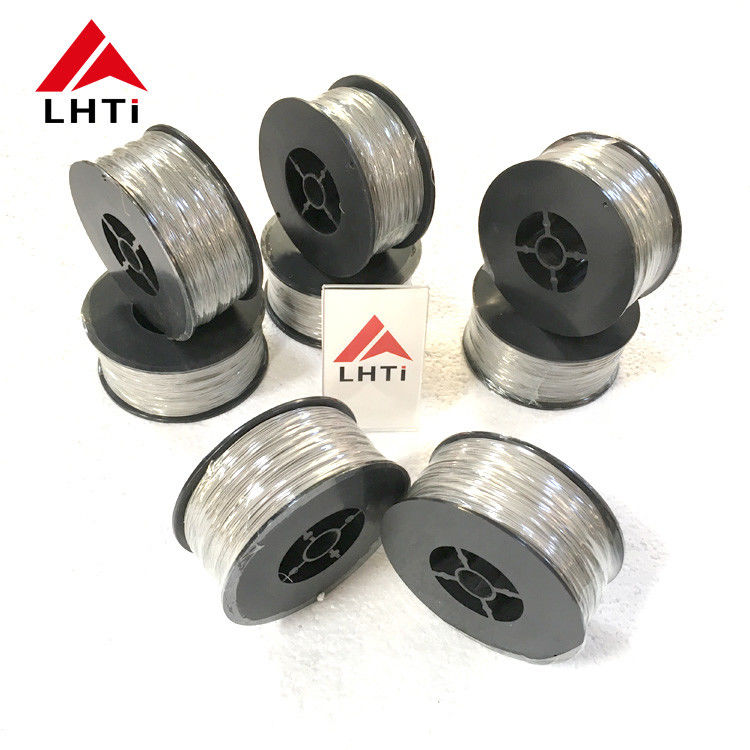
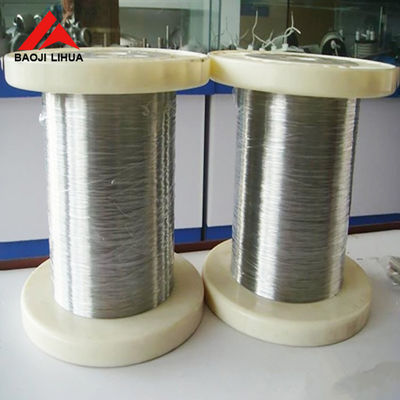
Esta página ofrece de 0.8 a 5 mm en bobina, carrete y longitudes rectas de 1000 mm, con superficie decapada o pulida. El diámetro se elige según el espesor de la pared y la preparación de la junta: un alambre mucho más grande que la raíz del hueco la puentea en lugar de llenarla, y un alambre mucho más pequeño necesita más pasadas y aplica más calor a la pieza. Para tubos de pared delgada, el rango útil suele ser de 0.8 a 1.6 mm, y para placas gruesas de 2.4 a 3.2 mm.
La forma es una cuestión de taller que los compradores a menudo resuelven por precio. Un carrete debe coincidir con el cubo del alimentador y los rodillos de arrastre; una bobina debe desenrollarse sin introducir una curvatura que luche contra la antorcha; las longitudes rectas son para trabajo manual y para cabezales orbitales que no pueden tirar de un carrete. Equivocarse en esto no se nota en el certificado, se nota como tiempo de inactividad en la celda.
Decapado o pulido, y por qué ninguno significa limpio
El decapado elimina el óxido y la capa alfa dejada por el trefilado, y deja una superficie gris mate con una cantidad controlada de absorción de hidrógeno. El pulido da una superficie brillante que se alimenta más suavemente y se prefiere cuando el alambre es visible o cuando el alimentador es sensible a la fricción superficial. Ninguno de los procesos elimina la grasa de los dedos, el polvo o la contaminación del carrete, y el alambre de titanio absorberá oxígeno e hidrógeno intersticiales de una superficie sucia más rápido que el alambre de acero.
Es por eso que el control de lotes importa más que el acabado superficial. Un carrete que ha estado abierto en un taller húmedo durante un mes no es el mismo material de aporte que uno de una bolsa sellada, incluso con el mismo certificado. Solicite el método de embalaje, el desecante y el número de lote, y guarde el informe con el carrete.
Lectura del bloque de especificaciones en esta página
El bloque anterior describe un producto internamente inconsistente, y los datos de la tabla son la parte confiable. El título nombra ASTM F136 y F1341 junto con TI-6AL-4V, pero F136 es la especificación del material de implante forjado Ti-6Al-4V ELI y F1341 cubre el alambre de titanio no aleado para implantes quirúrgicos; ninguno es una especificación de material de aporte de soldadura, que es AWS A5.16. La fila Nombre del Producto solicita ERTi-1 y ERTi-2, la fila Grado enumera solo Grado 1 y Grado 2, y la fila Material dice titanio puro, por lo que los atributos describen alambre CP no aleado. La redacción de aleación en el título pertenece a la fila ERTi-5 de la tabla, no a este par de grados.
La tabla de química más abajo es la lista de composición de AWS A5.16, con los números UNS R50100 para ERTi-1, R50120 para ERTi-2, R50130 para ERTi-4, R56400 para ERTi-5 y R52401 para ERTi-7. Esos números son los que deben aparecer en el certificado del molino. Un certificado que cita un número UNS que no está en esa lista no es un certificado A5.16, independientemente de lo que diga el encabezado.
| Qué pedir | Cómo escribirlo | Si se omite | Quién lo comprueba | Error habitual |
|---|---|---|---|---|
| Grado y estándar | ERTi-2 a AWS A5.16 | El molino envía ERTi-1 | Certificado y etiqueta del carrete | Usar grado 2 como nombre del material de aporte |
| Diámetro | 2.4 mm, clase de tolerancia | Cambio de alimentación y desprendimiento | Micrómetro, tres puntos | Pedir 3.2 mm para una pared de 2 mm |
| Forma | Bobina, carrete o 1000 mm rectos | No cabe en la antorcha | Comprobación de carrete y longitud | Tipo de carrete no coincidente con el alimentador |
| Superficie | Decapado, o pulido y limpio | Porosidad y deriva del arco | Visual y rugosidad | Asumir que pulido significa limpio |
| Datos del lote | Química, UTS, humedad y embalaje | Sin trazabilidad | Revisión del informe en la recepción de mercancías | Un informe para varios lotes |
Notas de pedido
Escriba el grado del material de aporte con el estándar, el diámetro con su tolerancia, la forma con el tipo de carrete, la condición de la superficie y los datos del lote requeridos en el informe. Indique también el metal base, para que el proveedor pueda señalar una discrepancia antes de que se trefile el alambre. Para un trabajo médico o aeroespacial, agregue el requisito de trazabilidad a la orden de compra en lugar de asumir que un certificado que nombra un grado es suficiente.
Imágenes del producto
![]()