| Nombre De La Marca: | LHTi |
| Número De Modelo: | Freno de titanio |
| Cuota De Producción: | 100 piezas |
| Precio: | Negociable |
| Condiciones De Pago: | LC, D/A, D/P, T/T, Unión Occidental |
| Capacidad De Suministro: | 100-200 toneladas/toneladas por mes |
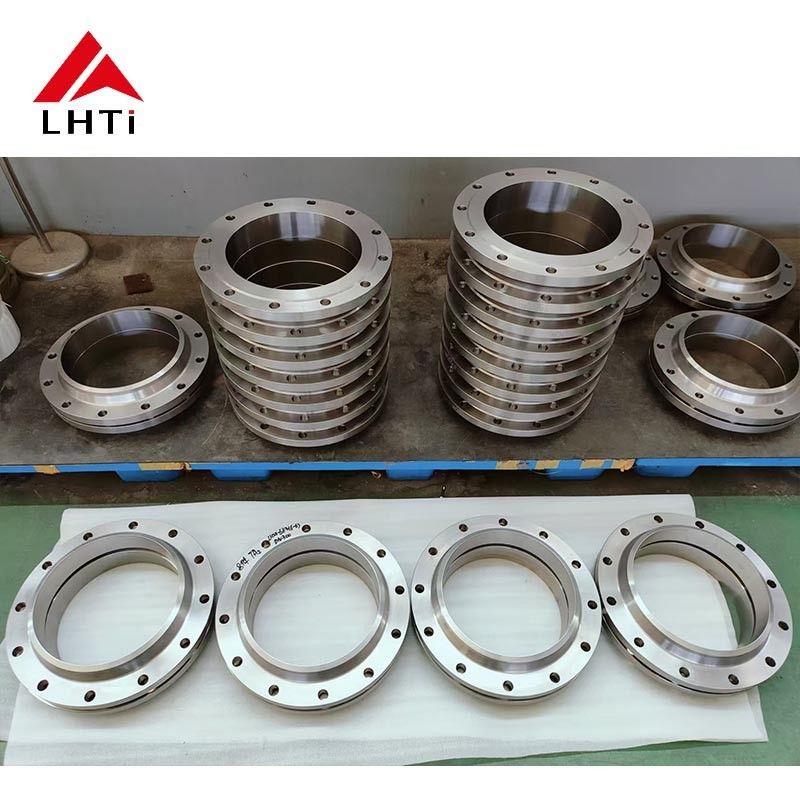
Brida SORF de Titanio ASME B16.5 Clase 150 para Tubería
Una brida con fugas en una tubería de titanio casi nunca es una falla del material. Es una falla de la unión: una cara que no estaba paralela, una junta que se comprimió en exceso, pernos apretados en una sola pasada alrededor del círculo, o una tubería que se forzó para alinearse con los pernos. El patrón SORF facilita el control de todos estos factores, por lo que es la opción predeterminada en tuberías de titanio de baja presión. A continuación, se explica cómo se debe construir y verificar la unión en el sitio.
Ajuste Antes de Cualquier Soldadura
Deslice la brida sobre la tubería, deje el extremo de la tubería a 1-2 mm de la cara para que la junta asiente en la brida y no en la soldadura, y verifique que la cara esté escuadrada al eje de la tubería con una escuadra de mecánico en dos planos separados 90 grados. Si la tubería tiene que ser forzada más de aproximadamente 1 mm por cada 100 mm de longitud para unirse a la brida, corte y vuelva a ajustar en lugar de forzar la unión. Una tubería de titanio es lo suficientemente elástica como para que un ajuste forzado recupere su forma después de soltar los pernos y deje la junta floja.
Soldadura de las Dos Pasadas de Filete
Puntee en cuatro lugares, suelde primero el filete interior donde el acceso lo permita, luego el filete exterior en dos pasadas. Purge con argón y mantenga la temperatura entre pasadas por debajo de 200 C; se acepta una coloración por calor de paja clara, un óxido azul o gris no es aceptable, y la soldadura debe limpiarse con un cepillo de acero inoxidable dedicado al titanio. En DN25 y menores, el calor de soldadura puede deformar una cara de clase 150, por lo que un anillo de enfriamiento de cobre o un trapo húmedo detrás de la brida mantiene la cara plana.
Lista de Verificación de Unión de Tubería
| Cara de la brida | Escuadrada a la tubería dentro de 0.5 grados, sin marcas radiales, tapa protectora retirada solo al ajuste |
| Junta | Cara completa o espiral según especificación; una sola junta, nunca dos apiladas |
| Lubricación de pernos | Pasta a base de molibdeno o PTFE en roscas y caras de tuercas, nunca en la cara de la brida |
| Apriete | Apriete todos los pernos, luego al 30, 60 y 100 por ciento del torque en un patrón cruzado |
| Verificación de espacio | Galga de espesores en cuatro puntos alrededor de la unión antes del torque final |
| Prueba hidráulica | 1.5 veces la presión de diseño en la sección, mantenida 10 minutos, caras secas y reexaminadas |
Por qué el Titanio Cambia las Reglas de Apriete de Pernos
El titanio tiene un módulo más bajo que el acero, por lo que una brida de titanio se deforma más bajo la misma carga de perno y la unión es menos tolerante a una junta blanda. Use una junta que se comprima a carga moderada, siga los valores de torque dados para el grado del perno en lugar de para una brida de acero del mismo tamaño, y vuelva a apretar la unión después del primer ciclo térmico. Donde la brida de acoplamiento es de acero al carbono, un juego aislante con manguitos y arandelas evita que el acero se corroa galvánicamente contra la cara de titanio.
Detalles de Suministro
Las bridas se suministran en Grado 2 para servicio general de tuberías y Grado 7 donde el medio es un ácido reductor. Los tamaños van de 1/2 pulgada a 24 pulgadas, clase 150 como estándar con clase 300 disponible, caras en forma elevada o plana. Cada pieza está marcada con grado, tamaño, clase y número de colada, y se envía con un certificado EN 10204 3.1 y un informe dimensional según ASME B16.5. Se pueden empaquetar juntas, juegos de pernos en pulgadas y una tarjeta de torque con el pedido para que la unión no espere una segunda entrega.
Imágenes del Producto
![]()
![]()